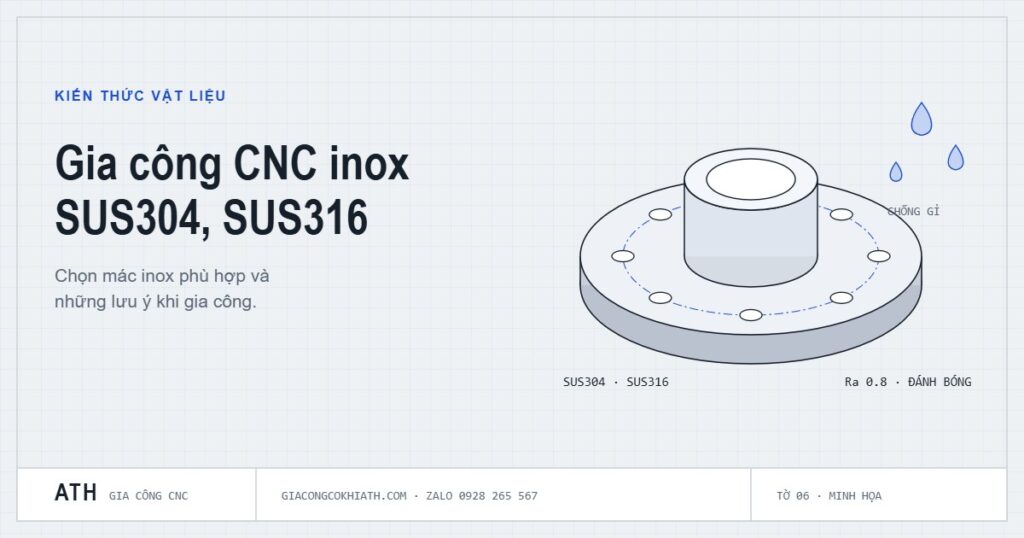
Inox (thép không gỉ) được dùng cho các chi tiết cần chống gỉ, dễ vệ sinh như thiết bị thực phẩm, y tế, bao bì, môi trường ẩm hoặc có hóa chất. Tuy nhiên inox là một trong những vật liệu khó gia công hơn, nên hiểu đúng đặc điểm của từng mác inox giúp chọn vật liệu hợp lý và kiểm soát chi phí.
Các mác inox thường gia công CNC
| Mác inox | Đặc điểm | Thường dùng cho |
|---|---|---|
| SUS304 | Phổ biến nhất, chống gỉ tốt, dễ hàn | Thiết bị thực phẩm, chi tiết máy đóng gói, ống nối |
| SUS316 | Có thêm molypden, chống ăn mòn tốt hơn 304 trong môi trường muối, hóa chất; giá cao hơn | Thiết bị y tế, hóa chất, chi tiết gần biển |
| SUS303 | Thêm lưu huỳnh nên dễ cắt gọt hơn, nhưng chống ăn mòn và khả năng hàn kém hơn 304 | Trục nhỏ, đầu nối, chi tiết tiện số lượng nhiều |
| SUS420, SUS440C | Tôi cứng được, chịu mài mòn, chống gỉ kém hơn 304, có từ tính | Dao cắt, trục bơm, chi tiết chịu mài mòn |
Vì sao inox khó gia công hơn?
- Biến cứng khi cắt: inox 304, 316 cứng lên ngay tại vùng bị cắt, nếu dao cùn hoặc cắt quá nhẹ sẽ càng khó cắt tiếp.
- Dẫn nhiệt kém: nhiệt tập trung ở lưỡi dao, dao mòn nhanh hơn so với cắt thép carbon.
- Phôi dai, khó gãy: cần dao và chế độ cắt phù hợp để phôi thoát tốt.
Vì vậy, với cùng một bản vẽ, chi phí gia công inox thường cao hơn thép carbon và nhôm.
Mẹo giúp giảm chi phí khi gia công inox
- Chỉ dùng SUS316 khi thật sự cần chống ăn mòn cao; phần lớn chi tiết máy dùng SUS304 là đủ.
- Với chi tiết tiện nhỏ, số lượng nhiều, không hàn và môi trường không khắc nghiệt, có thể cân nhắc SUS303.
- Chỉ ghi dung sai chặt ở vị trí lắp ghép.
- Hạn chế hốc sâu, thành mỏng và lỗ ren sâu, vì inox dễ làm gãy dao và mũi taro.
Xử lý bề mặt inox
- Đánh bóng: bề mặt sáng, dễ vệ sinh, phù hợp thiết bị thực phẩm.
- Phun cát, đánh xước: bề mặt mờ, đều màu, che vết xước khi sử dụng.
- Thụ động hóa: loại bỏ tạp chất sắt trên bề mặt sau gia công, giúp inox chống gỉ tốt hơn.
Cần ghi gì trên bản vẽ chi tiết inox?
- Mác inox (SUS304, SUS316, SUS303…).
- Dung sai và độ nhám bề mặt, đặc biệt với bề mặt tiếp xúc thực phẩm.
- Yêu cầu xử lý bề mặt: đánh bóng, phun cát, thụ động hóa.
- Môi trường làm việc của chi tiết, nếu chưa chắc chọn mác nào.
- Số lượng và hạn giao.
Xem thêm: Gia công CNC thép: chọn mác thép và nhiệt luyện · Gia công CNC nhôm
Cần gia công chi tiết cơ khí theo bản vẽ? Gửi bản vẽ qua Zalo 0928 265 567 hoặc email kithuatcongngheath@gmail.com, ATH báo giá trong 24 giờ làm việc.