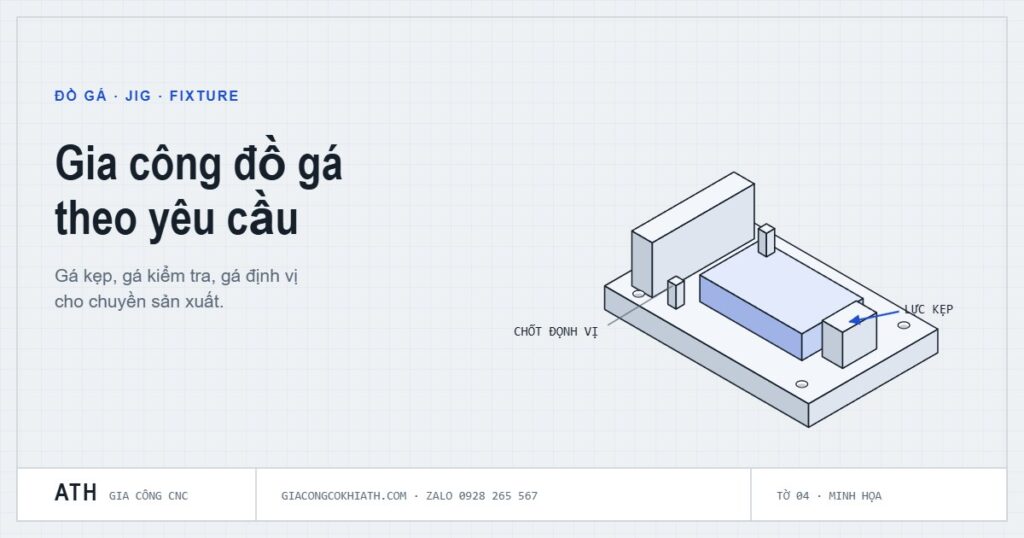
Đồ gá là thiết bị giúp định vị và kẹp chặt chi tiết đúng vị trí trong quá trình gia công, kiểm tra hoặc lắp ráp. Một bộ gá tốt giúp chuyền sản xuất chạy nhanh hơn, ổn định hơn và giảm hàng lỗi. Bài viết giới thiệu các loại đồ gá phổ biến, nguyên tắc thiết kế cơ bản và lý do nhôm được dùng nhiều để làm đồ gá.
Jig và fixture khác nhau thế nào?
- Jig: vừa giữ chi tiết vừa dẫn hướng dụng cụ, ví dụ gá khoan có bạc dẫn để mũi khoan luôn vào đúng vị trí.
- Fixture: chỉ định vị và kẹp chặt chi tiết, dụng cụ cắt được máy CNC dẫn hướng.
Trong thực tế ở Việt Nam, cả hai thường được gọi chung là đồ gá hoặc jig.
Các loại đồ gá thường gặp
| Loại gá | Công dụng |
|---|---|
| Gá kẹp gia công | Giữ phôi trên máy CNC, giúp gia công nhiều chi tiết giống nhau nhanh và đồng đều |
| Gá kiểm tra (checking fixture) | Kiểm tra nhanh kích thước, vị trí lỗ của sản phẩm trên chuyền mà không cần đo từng thông số |
| Gá lắp ráp | Giữ các chi tiết đúng vị trí khi lắp, bắt vít, dán, ép |
| Gá hàn | Giữ các chi tiết đúng vị trí và hạn chế biến dạng khi hàn |
Nguyên tắc định vị 3-2-1
Một vật thể tự do có 6 bậc tự do: tịnh tiến và xoay theo 3 trục. Nguyên tắc 3-2-1 dùng 6 điểm tựa để khống chế đủ 6 bậc tự do này:
- 3 điểm trên mặt chuẩn chính, thường là mặt lớn nhất của chi tiết.
- 2 điểm trên mặt chuẩn thứ hai.
- 1 điểm trên mặt chuẩn thứ ba.
Với chi tiết có sẵn 2 lỗ chuẩn, cách phổ biến là dùng một chốt trụ và một chốt trám: chốt trụ định vị một điểm, chốt trám chỉ chặn chiều xoay, giúp lắp vào dễ dàng mà không bị kẹt do sai lệch khoảng cách lỗ.
Vì sao nên làm đồ gá bằng nhôm?
- Nhẹ: công nhân thao tác, thay gá trên chuyền nhẹ nhàng hơn nhiều so với gá thép.
- Gia công nhanh: thời gian chế tạo và chi phí thấp hơn, dễ sửa đổi khi sản phẩm thay đổi.
- Không gỉ: phù hợp môi trường nhà xưởng, có thể anod để tăng độ cứng bề mặt.
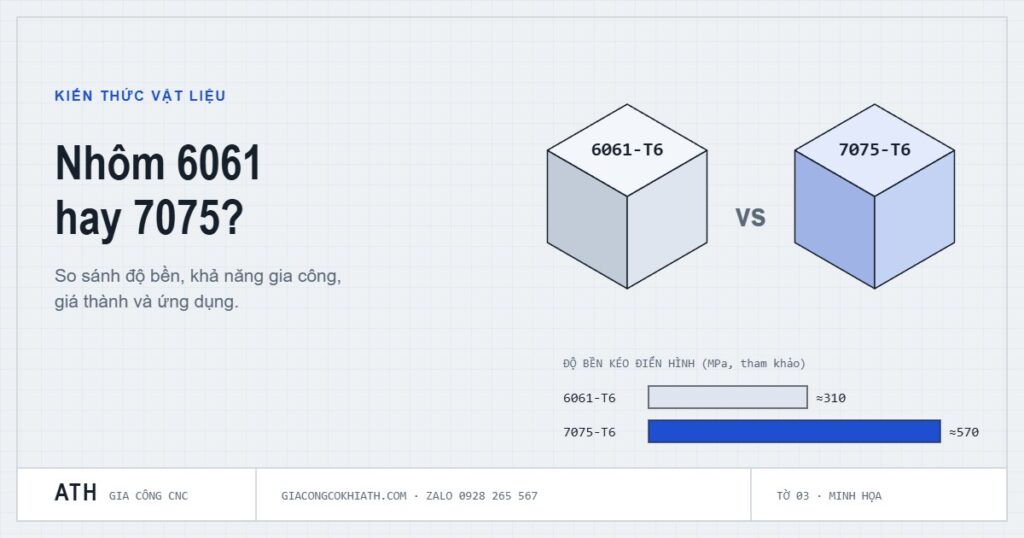
Nhược điểm của nhôm là mềm hơn thép. Vì vậy ở những vị trí tiếp xúc, mài mòn nhiều như chốt định vị, bạc dẫn, mặt tì, nên dùng chốt và bạc bằng thép tôi lắp vào thân gá nhôm. Thân gá chịu lực lớn nên dùng nhôm 7075 thay cho 6061.
Mẹo thiết kế đồ gá hiệu quả
- Hướng lực kẹp về phía các điểm định vị, không kẹp vào vùng chi tiết không được đỡ để tránh biến dạng.
- Chừa khoảng trống thoát phoi, không để phoi kẹt dưới mặt tì làm sai vị trí.
- Thiết kế chống lắp ngược (poka-yoke): chi tiết chỉ đặt vào được theo đúng một chiều.
- Khắc tên sản phẩm, mã gá và chiều đặt lên thân gá để dễ quản lý.
- Thao tác kẹp, tháo càng ít bước càng tốt để rút ngắn thời gian mỗi lần thay phôi.
Cần chuẩn bị gì khi đặt gia công đồ gá?
- Bản vẽ hoặc file 3D của sản phẩm cần gá, kèm dung sai các kích thước quan trọng.
- Mục đích sử dụng: gá gia công, gá kiểm tra hay gá lắp ráp.
- Vị trí được phép kẹp và vị trí không được chạm vào (bề mặt thẩm mỹ, bề mặt lắp ghép).
- Số lượng gá và điều kiện sử dụng trên chuyền.
- Nếu chỉ có sản phẩm mẫu, có thể gửi mẫu để đo vẽ lại.
Xem thêm: Nhôm 6061 và 7075: nên chọn loại nào?
Cần gia công chi tiết cơ khí theo bản vẽ? Gửi bản vẽ qua Zalo 0928 265 567 hoặc email kithuatcongngheath@gmail.com, ATH báo giá trong 24 giờ làm việc.